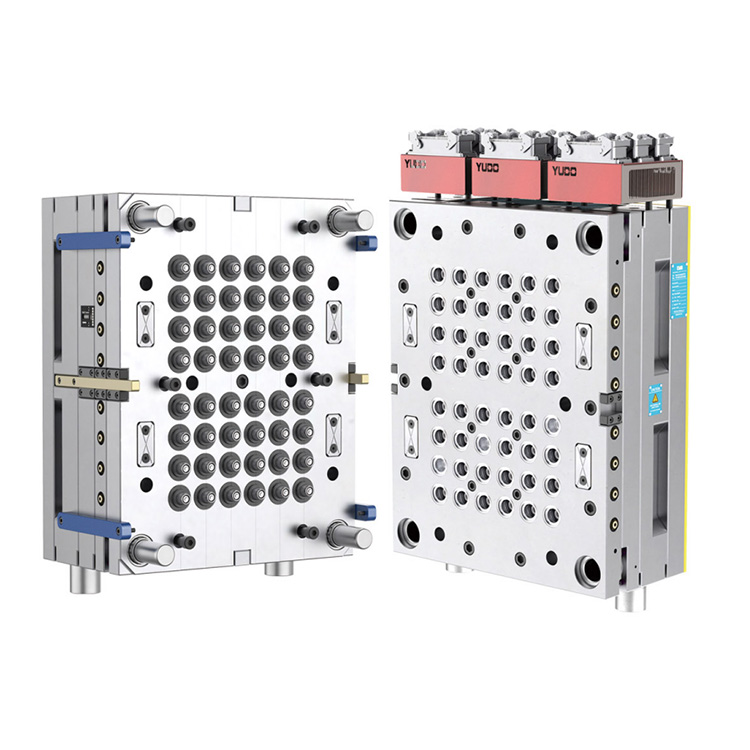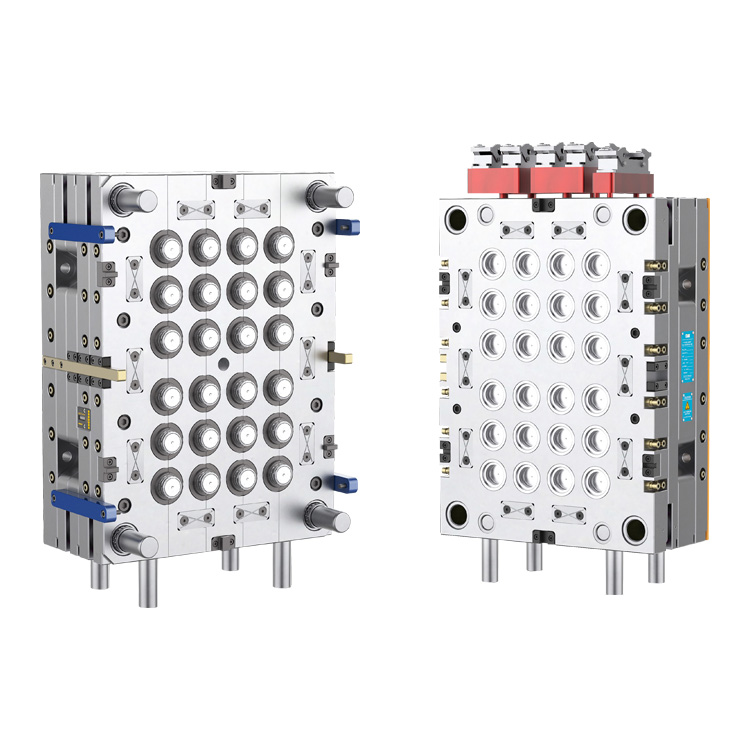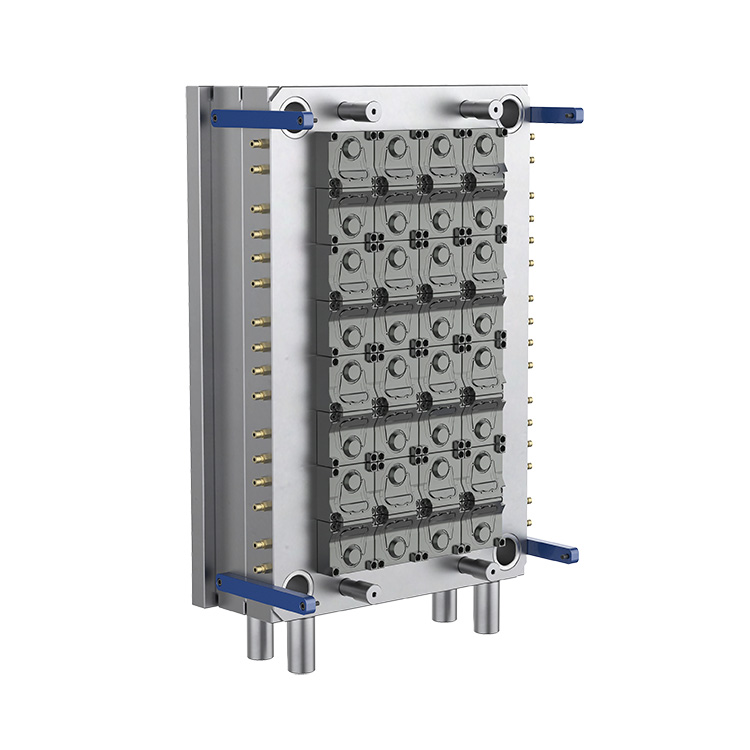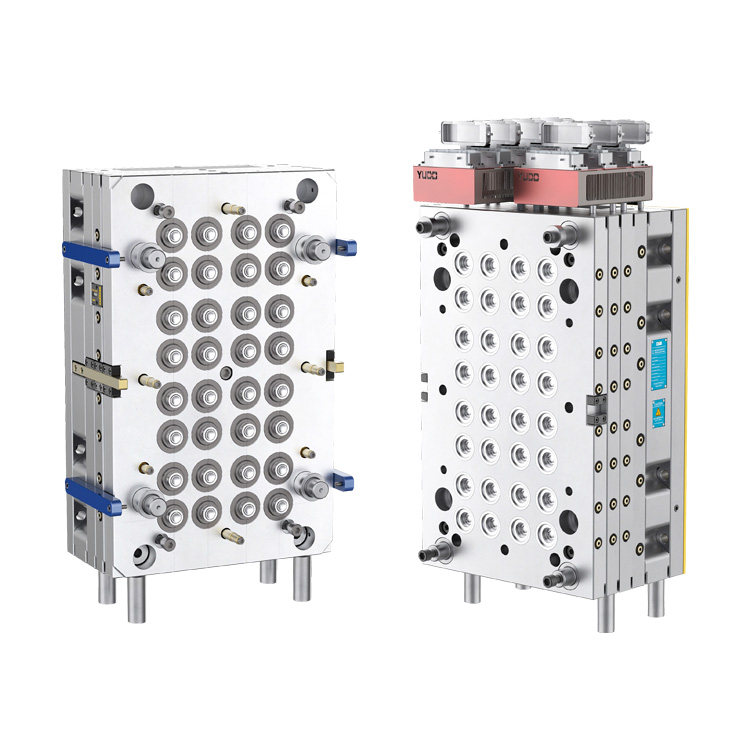
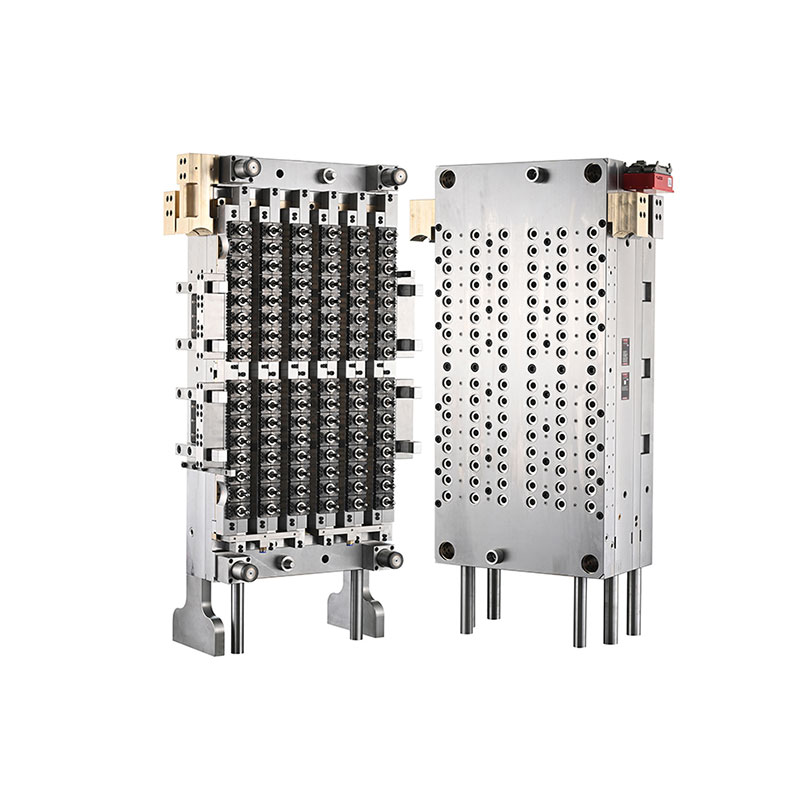
Daelong, एक चीन-आधारित इन्जेक्शन मोल्ड निर्माता 30 वर्ष भन्दा बढी उद्योग अनुभवको साथ, उच्च मात्रा प्लास्टिक प्याकेजिङ्ग उत्पादनको लागि सटीक टूलिङ समाधानहरू प्रदान गर्दछ। द96-Cavity 29 25 Neck Pet Preform Mold with Needle Valve Gateपेय पदार्थ, खाना, र दैनिक रासायनिक प्याकेजिङ अनुप्रयोगहरूको लागि लगातार उत्पादन समर्थन गर्न उच्च-गुहा लेआउट, एक नियन्त्रित हट रनर प्रणाली, र स्वचालित उत्पादन उपकरण संग अनुकूलता संयोजन PET preform निर्माण को माग को लागी डिजाइन गरिएको छ।
एक उच्च-प्रदर्शन PET preform मोल्डले उत्पादन दक्षता, आयामी स्थिरता, सामग्रीको उपयोग, र डाउनस्ट्रीम बोतल गुणस्तरलाई प्रत्यक्ष असर गर्छ। एक 96-गुहा कन्फिगरेसनले निर्माताहरूलाई प्रत्येक इंजेक्शन चक्रमा धेरै प्रिफर्महरू उत्पादन गर्न अनुमति दिन्छ, जबकि सुई भल्भ गेट हट रनर प्रणालीले व्यक्तिगत गेटहरूमा पिघलिएको डेलिभरी नियन्त्रण गर्न मद्दत गर्दछ। उपयुक्त नेस्टल इन्जेक्शन मोल्डिङ मेसिन र पाँच-स्टेशन रोबोटिक स्वचालन प्रयोग गर्ने निर्माताहरूको लागि, सही मोल्ड डिजाइनले स्थिर, दोहोर्याउन मिल्ने उत्पादनलाई समर्थन गर्न सक्छ। यस लेखले मोल्डको काम गर्ने सिद्धान्तहरू, मुख्य सामग्री छनोटहरू, इन्जिनियरिङका फाइदाहरू, चयन मापदण्डहरू, मर्मत आवश्यकताहरू, र उच्च-गुहा PET प्रिफर्म मोल्ड लगानीको मूल्याङ्कन गर्न व्यावहारिक विचारहरू बताउँछ।
पीईटी प्रिफर्महरू इंजेक्शन-मोल्डेड कम्पोनेन्टहरू हुन् जुन पछि पुनः तताइन्छ र बोतल वा अन्य कन्टेनरहरूमा स्ट्रेच-ब्लो-मोल्ड गरिन्छ। तिनीहरूको आयाम, सामग्री वितरण, घाँटी ज्यामिति, र सतह अवस्थाले समाप्त प्याकेजिङ्गको प्रदर्शनलाई प्रभाव पार्छ।
एक 96-गुहा मोल्डमा 96 व्यक्तिगत गुहा पोजिसनहरू छन्, एक पूर्ण मोल्डिङ चक्रमा 96 प्रीफर्महरू बनाउनको लागि राम्रोसँग कन्फिगर गरिएको इन्जेक्शन मोल्डिङ प्रणालीलाई अनुमति दिन्छ। यो व्यवस्था धेरै अलग मोल्डिङ मेशिनहरूमा भर पर नगरी पर्याप्त उत्पादन क्षमता खोज्ने निर्माताहरूको लागि विशेष रूपमा उपयुक्त छ।
29/25 नेक स्पेसिफिकेशनले नेक-फिनिस डिजाइनलाई पहिचान गर्छ। खरीददारहरूले अर्डर गर्नु अघि सटीक थ्रेड प्रोफाइल, सील आयामहरू, बन्द अनुकूलता, र प्रासंगिक घाँटी-फिनिश रेखाचित्र पुष्टि गर्नुपर्छ। यी विवरणहरूले निर्धारण गर्दछ कि समाप्त प्रिफर्मले लक्षित क्याप र बोतल उडाउने प्रक्रियामा फिट हुन्छ कि हुँदैन।
Daelong को उत्पादन जानकारी अनुसार, यो मोल्ड पाँच-स्टेशन रोबोट प्रणाली संग सुसज्जित नेस्टल इंजेक्शन मोल्डिंग मेशिन को लागी डिजाइन गरिएको हो। वास्तविक अनुकूलता क्रेताको मेसिन मोडेल, प्लेटन आयाम, इंजेक्शन क्षमता, र स्वचालन कन्फिगरेसन विरुद्ध पुष्टि गरिनु पर्छ।
हाई-क्याभिटी इन्जेक्शन मोल्डिङमा, सबै गुहाहरूमा समान रूपमा पिघलेको पीईटी वितरण गर्नु एउटा प्रमुख इन्जिनियरिङ चुनौती हो। पिघलिएको तापक्रम, दबाब, प्रवाह प्रतिरोध, वा गेट कार्यसम्पादनमा हुने भिन्नताले प्रीफर्म तौल, उपस्थिति र आयामी शुद्धतामा भिन्नता ल्याउन सक्छ।
सुई भल्भ गेट हट रनर प्रणालीले गेट खोल्ने र बन्द गर्ने नियन्त्रण गर्न चल भल्भ पिन प्रयोग गर्दछ। प्रणाली प्रत्येक गुहामा पग्लिएको प्रवेश व्यवस्थापन गर्न इन्जिनियर गरिएको छ र सही रूपमा डिजाइन, मर्मत, र इन्जेक्शन प्रक्रियासँग सिंक्रोनाइज गर्दा क्लिनर गेट क्षेत्रहरू र थप लगातार भरिने उत्पादन गर्न मद्दत गर्न सक्छ।
Daelong ले यस मोडेलको लागि PC-VG श्रृंखला भल्भ गेट हट रनर प्रणाली निर्दिष्ट गर्दछ। अन्तिम नतिजाहरू समग्र तातो धावक डिजाइन, भल्भ-पिन अवस्था, तापक्रम नियन्त्रण, इंजेक्शन सेटिङहरू, कूलिङ कार्यसम्पादन, र PET रालको तयारीमा निर्भर हुन्छन्। क्रेताहरूले उनीहरूको वास्तविक अपरेटिङ सर्तहरू अन्तर्गत प्रदर्शन प्रमाणित गर्न मोल्ड परीक्षण र नमूना मूल्याङ्कन अनुरोध गर्नुपर्छ।
उच्च-गुहा PET प्रीफर्म मोल्डको लागि सामग्री चयन आवश्यक छ किनभने व्यक्तिगत घटकहरूले गर्मी, दबाब, घर्षण, र दोहोर्याइएको मेकानिकल आन्दोलनको विभिन्न संयोजनहरू अनुभव गर्छन्। उपयुक्त उपकरण स्टील्स र तातो धावक सामग्रीले आयामी स्थिरता, पहिरन प्रतिरोध, र भरपर्दो दीर्घकालीन सञ्चालनलाई समर्थन गर्दछ।
निम्न तालिकाले यस मोल्डको लागि Daelong द्वारा प्रकाशित सामग्री र इन्जिनियरिङ जानकारी संक्षेप गर्दछ।
| कम्पोनेन्ट | निर्दिष्ट सामग्री | प्रकाशित कठोरता | इन्जिनियरिङ उद्देश्य |
|---|---|---|---|
| गुहा र कोर | जर्मनी 2316 स्टील | HRC 42-45; HRC 50-54 सम्म सटीक कठोरता | प्रिफर्म ज्यामिति बनाउँछ र पहिरन प्रतिरोध समर्थन गर्दछ |
| घाँटीको औंठी | जर्मनी 2316 स्टील | HRC 45-50 | नेक फिनिश र क्लोजर इन्टरफेस बनाउँछ |
| भल्भ पिन | जापान SKD51 स्टील | HRC 58-60 | गेट खोल्ने र बन्द गर्ने नियन्त्रण गर्दछ |
| तातो धावक नोजल | यूएस बेरिलियम तामा | HRC 37 | नोजल विधानसभा मा गर्मी स्थानान्तरण समर्थन गर्दछ |
| मनिफोल्ड प्लेट | H13 स्टील | HRC 35-38 | तातो धावक मेनिफोल्ड संरचना समर्थन गर्दछ |
| बेस प्लेट | P20 उपकरण स्टील | HRC 27-32 | मोल्ड विधानसभा लागि संरचनात्मक समर्थन प्रदान गर्दछ |
नोट: माथिको कठोरता मानहरूले उत्पादन पृष्ठको प्रकाशित विनिर्देशहरू पालना गर्दछ। खरीददारहरूले अन्तिम सामग्री प्रमाणपत्रहरू, तातो-उपचार अवस्था, कम्पोनेन्ट विशिष्टताहरू, र अनुमोदित प्राविधिक कागजातहरूमा निरीक्षण रेकर्डहरू पुष्टि गर्नुपर्छ।
Daelong ले 0.003–0.005 mm को मेसिनिङ सहिष्णुता, 90% सम्मको कम्पोनेन्ट इन्टरचेन्जेबिलिटी, र L = 100 mm मा ± 0.0075 mm को preform wall-thickness concentricity रिपोर्ट गर्दछ। यी महत्त्वपूर्ण प्राविधिक मूल्याङ्कन बिन्दुहरू हुन्; तिनीहरूको मापन विधिहरू, निरीक्षण स्थानहरू, र स्वीकृति मापदण्ड उत्पादन स्वीकृति अघि सहमत हुनुपर्छ।
96-गुहा कन्फिगरेसनको प्राथमिक फाइदा भनेको प्रत्येक चक्रमा धेरै प्रिफर्महरू बनाउन सक्ने क्षमता हो। उपयुक्त आकारको इन्जेक्शन मेसिन, सन्तुलित फिलिंग, प्रभावकारी कूलिङ, र स्वचालित ह्यान्डलिङसँग जोड्दा, यो लेआउटले उत्पादकहरूलाई उत्पादन फ्लोर स्पेसको राम्रो प्रयोग गर्दा आउटपुट बढाउन मद्दत गर्न सक्छ।
यद्यपि, प्रति घण्टा उत्पादन गरिएको स्वीकार्य प्रिफर्महरूको वास्तविक संख्या चक्र समय, मेसिनको उपलब्धता, प्रक्रिया स्थिरता, योजनाबद्ध मर्मत, र अस्वीकार गरिएका भागहरूको प्रतिशतमा निर्भर गर्दछ। तसर्थ उत्पादन योजनाले मात्र गुफा गणना भन्दा प्रमाणित परीक्षण डाटा प्रयोग गर्नुपर्छ।
डाउनस्ट्रीम स्ट्रेच-ब्लो मोल्डिङका लागि लगातार प्रिफर्म वजन, घाँटीको आयाम, र भित्ता मोटाई आवश्यक छ। गुहाहरू बीचको भिन्नताले असमान सामग्री वितरण, असंगत बोतल बल, वा अस्वीकृति दरहरू बढाउन सक्छ।
राम्रोसँग इन्जिनियर गरिएको तातो धावक, सही रूपमा निर्मित मोल्ड कम्पोनेन्टहरू, र सन्तुलित चिसोले यी भिन्नताहरू कम गर्न मद्दत गर्न सक्छ। नियमित नमूना र गुहा पहिचान समस्याहरू पत्ता लगाउनका लागि तिनीहरूले ठूलो उत्पादन ब्याचलाई असर गर्नु अघि उपयोगी छन्।
Daelong ले मोल्डको इन्जिनियरिङ फाइदाहरू मध्ये एकको रूपमा एक विनिमेय गुहा संरचना पहिचान गर्दछ। बदल्न मिल्ने कम्पोनेन्टहरूले लक्षित मर्मत सम्भारलाई सरल बनाउन सक्छ किनभने पूरै मोल्ड असेंबलीलाई प्रतिस्थापन नगरिकन पहिरिएको वा क्षतिग्रस्त खण्ड सेवा गर्न सकिन्छ।
खरीददारहरूले वास्तविक आदानप्रदान क्षमता, स्पेयर-पार्ट उपलब्धता, प्रतिस्थापन प्रक्रियाहरू, र आयाम प्रमाणीकरण आवश्यकताहरू पुष्टि गर्नुपर्छ। यी विवरणहरूले मर्मत टोलीहरूलाई डाउनटाइम अनुमान गर्न र उपयुक्त स्पेयर सूचीहरू तयार गर्न मद्दत गर्दछ।
उच्च-गति प्रिफर्म निर्माण इंजेक्शन प्रदर्शन भन्दा बढी निर्भर गर्दछ। रोबोट ह्यान्डलिङ, कूलिङ, कन्भेइङ, निरीक्षण, र डाउनस्ट्रीम ब्लोइङ उपकरणहरू सँगै काम गर्नुपर्छ। अभिप्रेत स्वचालन प्रणालीसँग अनुकूलताले म्यानुअल ह्यान्डलिङ कम गर्न मद्दत गर्दछ र अधिक अनुमानित उत्पादन कार्यप्रवाहलाई समर्थन गर्दछ।
29/25 नेक फिनिश र 96-कैभिटी लेआउटले यस प्रकारको मोल्डलाई प्याकेजिङ सञ्चालनका लागि सान्दर्भिक बनाउँछ जसमा PET प्रीफर्महरूको पर्याप्त मात्रा चाहिन्छ। समाप्त बोतलको उपयुक्तता घाँटीको डिजाइन, प्रिफर्म तौल, राल ग्रेड, बोतल ज्यामिति, र अभिप्रेत भरिने अवस्थाहरूमा निर्भर गर्दछ।
प्रत्येक 29/25 नेक फिनिश प्रत्येक बोतल टोपी वा फिलिंग लाइनसँग आदानप्रदान योग्य हुँदैन। मोल्ड डिजाइन गर्न अघि निर्माताहरूले बन्द रेखाचित्रहरू, छेडछाड-स्पष्ट सुविधाहरू, सील आवश्यकताहरू, र लागू प्याकेजिङ मानकहरू प्रमाणित गर्नुपर्छ।
उच्च-गुहा मोल्ड चयन गर्न को लागी गुहा संख्या वा खरीद मूल्यहरु को तुलना को सट्टा पूर्ण उत्पादन प्रणाली को समीक्षा को आवश्यकता छ। प्राविधिक रूपमा उपयुक्त मोल्ड मेसिन, राल, बोतल डिजाइन, उत्पादन लक्ष्य, र कारखानामा उपलब्ध मर्मत संसाधनहरू मिल्नुपर्छ।
अतिरिक्त उत्पादन विवरणहरूको लागि, Daelong को 96-cavity 29/25 neck PET preform मोल्ड सुई भल्भ गेट र PET preform मोल्ड समाधानहरूको विस्तृत दायराको समीक्षा गर्नुहोस्।
सटीक-इन्जिनियर गरिएको मोल्डलाई पनि निरन्तर प्रदर्शन कायम राख्न नियमित मर्मत आवश्यक पर्दछ। 96-गुहा प्रणालीमा, धेरै गुहाहरूलाई असर गर्ने सानो समस्याले पर्याप्त संख्यामा दोषपूर्ण भागहरू उत्पन्न गर्न सक्छ यदि यो पत्ता नलागेको छ।
निवारक मर्मतसम्भारले अप्रत्याशित डाउनटाइम घटाउन सक्छ र कम्पोनेन्ट प्रतिस्थापनलाई अधिक अनुमानित बनाउन सक्छ। उपयुक्त मर्मत अन्तराल उत्पादन अवस्था, राल गुणस्तर, सञ्चालन घण्टा, निरीक्षण परिणामहरू, र निर्माताको सिफारिसहरूमा आधारित हुनुपर्छ।
एक 96-गुहा PET प्रीफर्म मोल्डमा 96 मोल्डिंग गुहाहरू हुन्छन् र सबै गुहाहरू सही रूपमा सञ्चालन हुँदा प्रति पूर्ण इंजेक्शन चक्रमा 96 प्रिफर्महरू उत्पादन गर्न सक्छ। वास्तविक उत्पादन उत्पादन चक्र समय, मेसिन प्रदर्शन, र उत्पादन स्वीकृति दर मा निर्भर गर्दछ।
29/25 पदनामले इच्छित नेक-फिनिस कन्फिगरेसन पहिचान गर्दछ। सही आयाम र बन्द इन्टरफेस चयन गरिएको टोपी र बोतल डिजाइन संग अनुकूलता सुनिश्चित गर्न अनुमोदित ईन्जिनियरिङ् रेखाचित्र प्रयोग गरेर पुष्टि गर्नुपर्छ।
एक सुई भल्भ गेट प्रणाली चल भल्भ पिन मार्फत पिघल प्रविष्टि नियन्त्रण गर्दछ। उपयुक्त डिजाइन र प्रक्रिया सेटिङहरूको साथ, यसले गेट स्थिरता सुधार गर्न सक्छ, नियन्त्रित भरण समर्थन गर्दछ, र उच्च-भोल्युम इन्जेक्शन मोल्डिङमा निश्चित गेट-सम्बन्धित दोषहरू कम गर्न सक्छ।
Daelong ले पाँच स्टेशन रोबोट प्रणाली संग सुसज्जित Nestal इंजेक्शन मोल्डिङ मिसिन संग अनुकूलता निर्दिष्ट गर्दछ। क्ल्याम्पिङ बल, इन्जेक्शन क्षमता, प्लेटन आयामहरू, र स्वचालन विवरणहरू सहित अर्डर गर्नु अघि सटीक मेसिन मोडेल र इन्टरफेस आवश्यकताहरू पुष्टि गरिनुपर्छ।
प्रकाशित विनिर्देशहरूमा गुफा, कोर, र घाँटीको औंठीको लागि जर्मनी 2316 स्टील समावेश छ; भल्भ पिनको लागि जापान SKD51 स्टील; तातो धावक नोजलको लागि बेरिलियम तामा; मेनिफोल्ड प्लेटको लागि H13 स्टील; र बेस प्लेटको लागि P20 उपकरण स्टील। अन्तिम सामाग्री र कठोरता आवश्यकताहरु खरिद विनिर्देश मा पुष्टि गरिनु पर्छ।
उत्पादकहरूले सन्तुलित तातो धावक तापक्रम, उपयुक्त इन्जेक्शन प्यारामिटरहरू, प्रभावकारी चिसो र सफा मोल्डिङ सतहहरू कायम गर्नुपर्छ। नियमित गुहा-द्वारा-गुहा नमूना र निवारक मर्मतसम्भारले व्यापक रूपमा अस्वीकार गर्नु अघि विचलनहरू पहिचान गर्न मद्दत गर्दछ।
नेक-फिनिस रेखाचित्र, प्रीफर्म तौल र आयामहरू, अभिप्रेत बोतल अनुप्रयोग, इन्जेक्सन मेसिन मोडेल, उत्पादन लक्ष्य, राल विशिष्टताहरू, स्वचालन आवश्यकताहरू, र प्राथमिकता वितरण तालिका प्रदान गर्नुहोस्। यी विवरणहरूले निर्मातालाई अनुकूलता मूल्याङ्कन गर्न र थप सही प्रस्ताव तयार गर्न मद्दत गर्दछ।
सुई भल्भ गेट प्रणालीको साथ 96-गुहा PET प्रिफर्म मोल्ड उच्च उत्पादन क्षमता, दोहोर्याउन मिल्ने प्रिफर्म गुणस्तर, र स्वचालित इन्जेक्सन मोल्डिङ सञ्चालनहरूसँग अनुकूलता खोज्ने प्याकेजिङ निर्माताहरूको लागि मूल्यवान लगानी हुन सक्छ। यसको दीर्घकालीन मूल्य परिशुद्धता ईन्जिनियरिङ्, उपयुक्त सामग्री, सन्तुलित फिलिंग र कूलिंग, भरपर्दो मेसिन एकीकरण, र अनुशासित मर्मतमा निर्भर गर्दछ।
Daelong ले उच्च-भोल्युम PET preform उत्पादनको लागि अभिप्रेरित उत्पादन डिजाइनको साथ इन्जेक्शन मोल्ड निर्माणमा आफ्नो अनुभवलाई संयोजन गर्दछ। खरिद निर्णय गर्नु अघि, निर्माताहरूले प्राविधिक रेखाचित्रहरूको मूल्याङ्कन गर्नुपर्छ, मेसिन अनुकूलता पुष्टि गर्नुपर्छ, र मोल्ड परीक्षण र अन्तिम डेलिभरीको लागि स्पष्ट स्वीकृति मापदण्ड स्थापना गर्नुपर्छ।
तपाईको उत्पादन लाइनको लागि भरपर्दो PET preform मोल्ड समाधान खोज्दै हुनुहुन्छ? Daelong लाई सम्पर्क गर्नुहोस्तपाईंको 29/25 गर्दन विशिष्टताहरू, प्रिफर्म डिजाइन, मेसिन कन्फिगरेसन, र आउटपुट आवश्यकताहरू छलफल गर्न। उत्पादन पृष्ठमा जानुहोस् वा प्राविधिक विवरणहरू र तपाईंको उत्पादन आवश्यकताहरू अनुरूप उद्धरण अनुरोध गर्न हामीलाई सम्पर्क गर्नुहोस्।